八个阶段,一个柜
每张订单都按同样的顺序走。下面的天数是从定金到账当天起算的工作日。
订单确认与定金
开具形式发票,附上锁定的规格书。定金到账、规格书签字后,生产才排期。
- 规格书:尺寸、材质、表面、Logo、包装
- PI 上写明付款方式、交期与贸易术语
备料
按约定等级采购原木,烘干后进车间适应环境。开料前测含水率,避免组装后板材变形。
- 含水率控制在 8–12%
- 记录材料批次,便于返单
开料与机加工
板材在 CNC 线上开料、钻孔、铣型。部件对照图纸检查后,才进入组装。
- CNC 开料、钻孔与边缘成型
- 每批首件必检
组装与打磨
装配结构件、合页与五金,然后逐级打磨。涂装前把锐边和胶线处理干净。
- 五金在样件上做拉力测试
- 涂装前打磨至 180–240 目
涂装与品牌工艺
上油、擦色或喷漆并养护,再做雕刻、烫印或印刷。整批的颜色与纹理在这一步统一。
- 食品级木油或水性格丽斯
- 激光、烫印、丝印或 UV 打印
质量检验
生产过程中做过程检验,整批完成后对照确认样做一次完整的出货前验货。
- 可按 AQL 抽检标准执行
- 包装前出具验货照片报告
包装与唛头
按约定方式包裹、防护、装箱,再贴上你的箱唛、条码或零售标签。
- 内防护:海绵、EVA、拷贝纸或气泡膜
- 出口纸箱、托盘或木箱
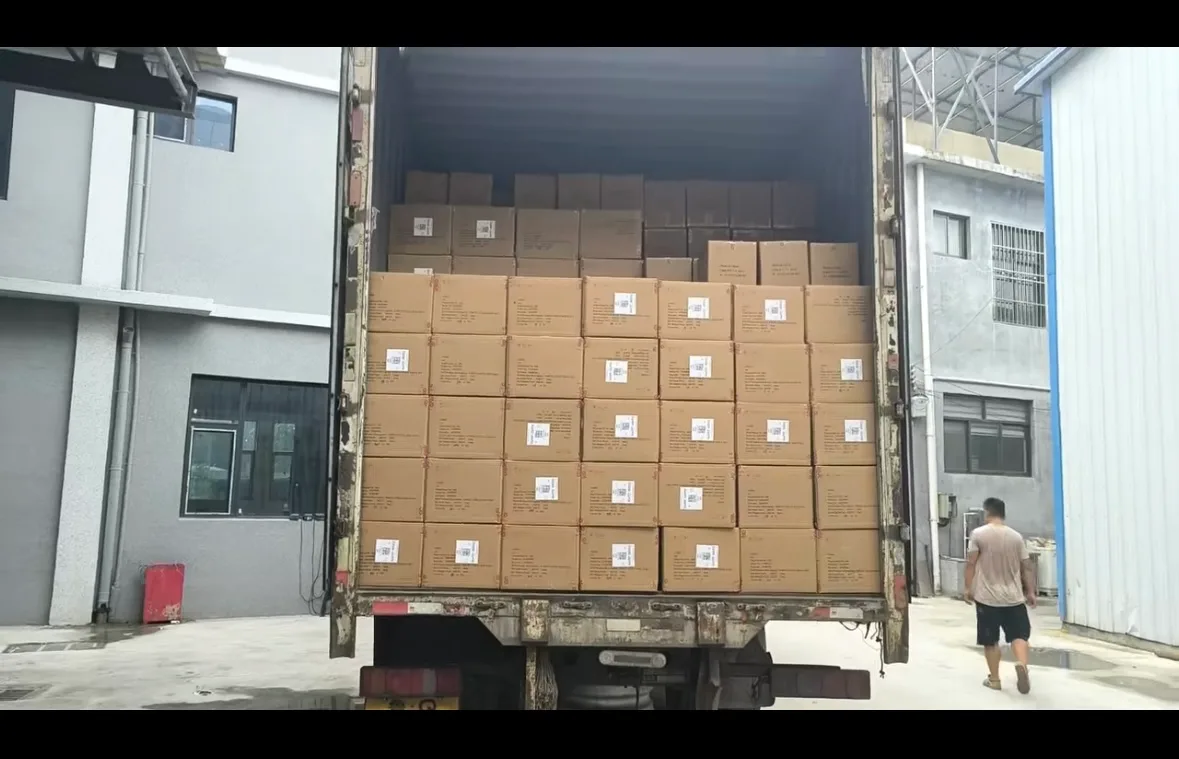
装柜与发货
我们订舱、监装并交付全套单证。柜子离厂前把装柜照片发给你。
- EXW、FOB、CIF 或 DDP
- 海运、空运或快递,看紧急程度
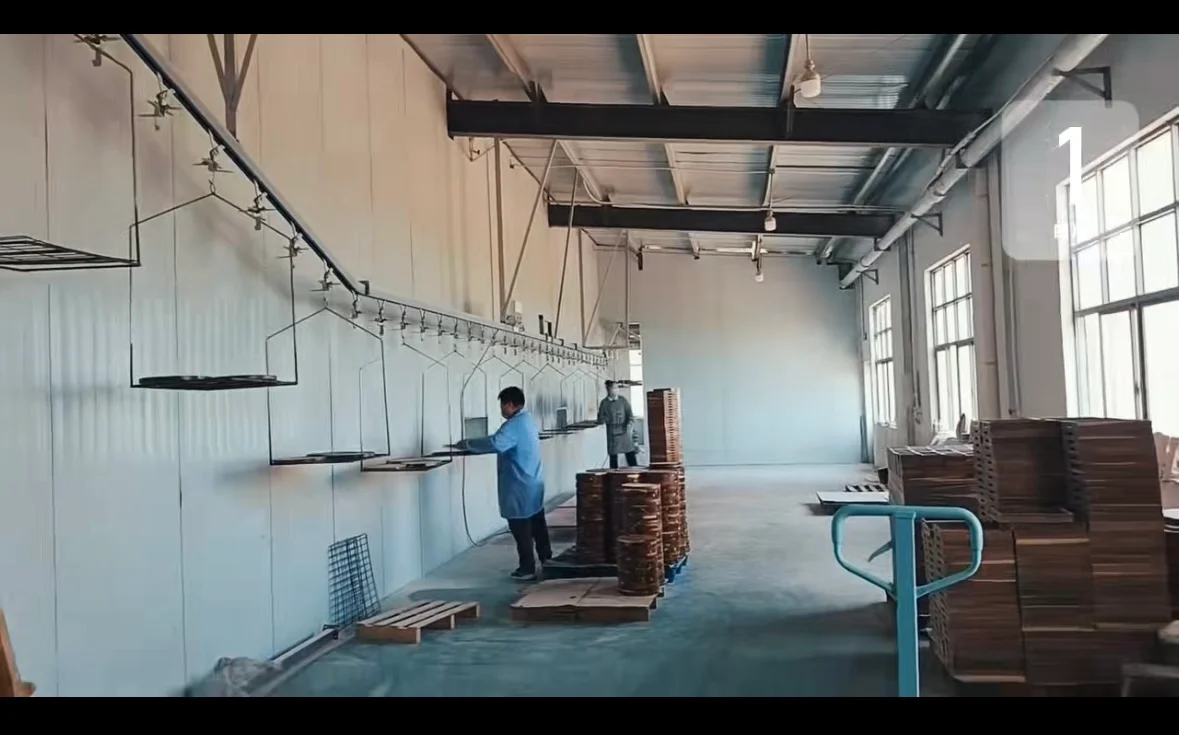
六道工序,全在自有产线
不外发到不认识的车间。开这块板的人和给这块板上漆、装箱的人是同一个团队。
备料
选料、烘干、适应车间环境。缺陷和色差在开料前就挑掉。
CNC 机加工
按图纸开料、钻孔、开槽、铣边,每批首件确认后才继续。
组装
拼装节点、安装五金、上胶固定,每批检查方正度。
打磨
多道打磨去掉机加工痕、烧痕和毛刺,再进涂装线。
涂装
在受控区域上油、擦色、喷漆或做漆,颜色对照确认样。
品牌工艺与总装
激光雕刻、烫印、丝印或金属铭牌,然后总装并配齐配件。
装箱之前,三道关
检验不是最后一道闸门,而是写进生产排期里的三个节点。
来料检验
木材进厂时检查含水率、等级、颜色与缺陷。不合格的板不上锯台。
过程检验
尺寸、结构强度与表面质量在每道工序中和完成后都要查,不是等到最后一起看。
出货前验货
对照确认样全面检查结构、表面、Logo、数量和包装状态,封箱前出照片报告。
包装围绕产品设计,而不是围绕纸箱
木制品到货破损,原因通常只有一个:包装是按别的产品设计的。我们先定防护,再定箱规。
内防护
海绵、EVA 内衬、拷贝纸、气泡膜或护角,按单品和表面工艺选。
零售包装
彩盒、腰封、吊牌与条码,按你的设计稿做,适配零售或电商渠道。
出口纸箱
按产品尺寸定做的双瓦纸箱,重量上限和堆码强度按海运条件核算。
托盘与木箱
重货或易碎品走托盘、木箱,配护角与打包带固定。
唛头与标签
箱唛、侧标、条码与 FBA 标签,按你的要求贴。
装柜方案
提前做装柜方案,把体积用满,同时避免运输途中被压。
贸易术语、运输方式与单证
你用什么方式采购,我们就按那个口径报价。每月都有柜发往北美、欧洲、澳洲与中东。
EXW
工厂交货,你自己安排货代提货。单价最低,主动权在你手上。
FOB
我们负责出口报关并送到装运港。整柜订单最常用的方式。
CIF
我们承担海运费与保险,送到你的目的港。
DDP
含税送到门,适合想要一个到岸价的买家。能否操作取决于目的地与品类。
海运
批量订单的默认方式。整柜或拼箱,航程 25–40 天,看航线。
空运与快递
适合样品、紧急补货和小批量。门到门 5–10 天,单公斤成本更高。
把时间说在前面
从定金到账、规格书签字起算工作日。8–11 月旺季大约再加一周。
多品类订单会按最慢的那一款排产,避免拖住整柜。真遇到延期,我们会在交期之前告诉你,而不是之后。